Artykuł sponsorowany
Które podzespoły maszyny do formatowania i czopowania zużywają się najszybciej przy zmiennym obciążeniu
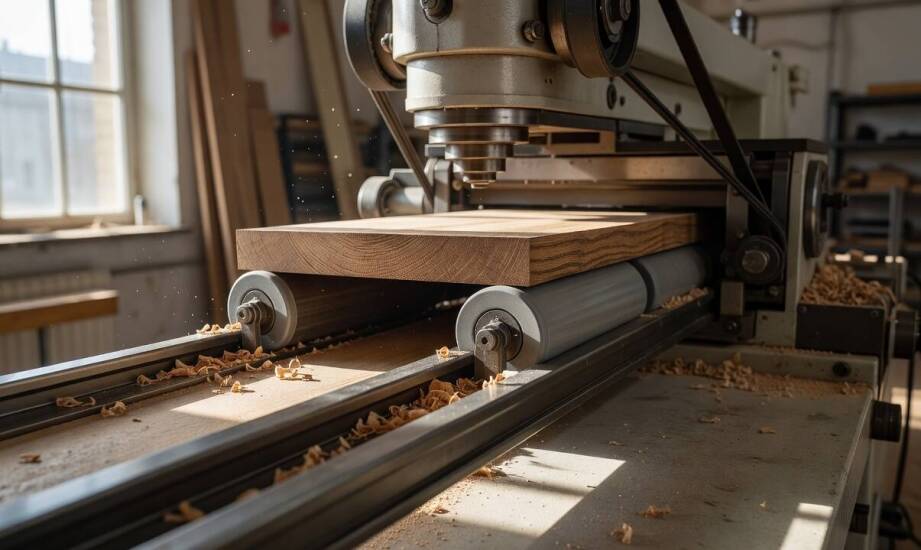
Praca maszyn w małych i średnich zakładach produkcyjnych rzadko opiera się na długich, jednorodnych cyklach. Urządzenia takie jak formatyzerko-czopiarki funkcjonują najczęściej przy bardzo zmiennym obciążeniu. Wynika to wprost z realizacji krótkich serii produkcyjnych oraz konieczności wielokrotnego włączania i wyłączania sprzętu w ciągu jednej zmiany. Taka specyfika eksploatacji przyspiesza zużycie kluczowych podzespołów znacznie szybciej niż praca ciągła. Głównym czynnikiem niszczącym są tu powtarzające się cykle start-stop. Powodują one nagłe wstrząsy mechaniczne oraz duże wahania termiczne, które uderzają bezpośrednio w układ napędowy maszyny. Rozruch wychłodzonego silnika wywołuje chwilowe przeciążenia, wymuszając na operatorach znacznie uważniejsze podejście do codziennego nadzoru nad wyposażeniem warsztatu.
Elementy docisku i prowadzenia podlegające kontroli
Zmienne obciążenie uderza w pierwszej kolejności w najbardziej wrażliwe moduły ruchome. Skoki naprężeń zwiększają ryzyko powstawania mikropęknięć w strukturze łożysk oraz powodują stopniowe wydłużanie się pasków napędowych. Wynika to z powtarzających się momentów rozruchu, gdy układ przeniesienia napędu musi gwałtownie pokonać opór bezwładności ciężkich elementów wirujących. Dlatego zespoły odpowiadające za podawanie i stabilizację detalu wymagają wręcz stałego nadzoru technicznego. Należą do nich przede wszystkim żeliwne stoły przesuwne, hartowane prowadnice liniowe oraz pneumatyczne systemy dociskowe.
Codzienna kontrola wizualna tych komponentów przed rozpoczęciem zmiany pozwala wykryć wczesne nieprawidłowości. Operator ma obowiązek weryfikować luzy robocze jeszcze przed właściwym wprowadzeniem drewna w obszar cięcia. Początkowe sygnały ostrzegawcze pojawiają się zazwyczaj w postaci drobnych zmian akustycznych. Narastający, metaliczny hałas podczas rozruchu stanowi sygnał ostrzegawczy o postępującym zatarciu lub utracie geometrii. Chwilę później pojawiają się delikatne, ale wyczuwalne wibracje na obudowie głównego korpusu. Ostatecznym objawem problemów jest nierównomierny, szarpany ruch stołu formatowego. Takie anomalie fizyczne bezpośrednio poprzedzają zauważalny spadek powtarzalności wymiarów obrabianych elementów, co przekłada się na powstawanie braków produkcyjnych.
Wpływ konserwacji na trwałość zespołów roboczych
Wrzeciona frezarskie pracujące przy bardzo wysokich obrotach wykazują szczególną wrażliwość na brak ciągłości pracy. Zmienne opory skrawania, wynikające z różnej gęstości drewna lub obecności sęków, generują szkodliwe wibracje przenoszące się prosto na ułożyskowanie. Z kolei w przypadku samych pasków napędowych główny proces degradacji następuje właśnie w ułamkach sekund podczas załączania zasilania. Elementy odpowiedzialne za mikroregulację kątów i wysokości wrzecion również z czasem tracą swoją pierwotną precyzję, zwłaszcza przy nieustannych zmianach nastaw dla pojedynczych detali.
Regularne oczyszczanie wewnętrznych komór urządzenia z pyłu drzewnego drastycznie ogranicza ryzyko poważnej awarii. Zalegające w zakamarkach wióry chłoną wilgoć z otoczenia maszynowni, co stymuluje zjawisko abrazji delikatnych powierzchni ciernych. Odpowiednie i terminowe smarowanie prowadnic oraz gniazd łożyskowych pozwala utrzymać pożądany film olejowy. Jego trwała obecność skutecznie zmniejsza współczynnik tarcia pomiędzy współpracującymi detalami. Ignorowanie procedur czyszczących skutkuje zjawiskiem nadmiernego nagrzewania się mechanizmów oraz postępującą korozją elementów stalowych.
Zdarzają się jednak sytuacje, gdy uszkodzenia układów roboczych są na tyle rozległe, a luzy tak głębokie, że podstawowa konserwacja przestaje odnosić skutek. W takich momentach właściciele stolarni stają przed koniecznością wymiany całego sprzętu na model zdolny sprostać rygorom krótkich serii. Przedsiębiorstwo INTERPART Aleksander Tybora od lat dystrybuuje nowe i używane maszyny do obróbki drewna, wspierając zakłady w odnawianiu ich potencjału technologicznego. Działalność firmy obejmuje również demontaż wyeksploatowanych linii, co znacząco ułatwia reorganizację przestrzeni roboczej pod zupełnie nową inwestycję.
Uważna obserwacja pracy sprzętu stolarskiego podczas cięcia krótkich serii ułatwia późniejszą diagnostykę techniczną całego układu. Jeśli wymiary gotowych formatek zmieniają się w sposób całkowicie losowy, przyczyna zazwyczaj tkwi w błędnej regulacji zacisków pneumatycznych lub bocznych ograniczników. Inaczej wygląda obraz typowych problemów eksploatacyjnych wynikających z wieloletnich zaniedbań. Szybkie przegrzewanie się obudowy wrzeciona w trakcie zaledwie kilkuminutowych cykli skrawania jasno dokumentuje brak odpowiedniego smarowania na łożyskach.
Fizyczne zużycie kluczowych części mechanicznych manifestuje się w jeszcze inny, bardziej jednoznaczny sposób. Wyeksploatowana maszyna generuje wtedy stałe drgania i słyszalne stuki niezależnie od aktualnego stopnia obciążenia. Nawet bieg jałowy wywołuje niepokojący rezonans konstrukcji nośnej. Systematyczne dokumentowanie wszelkich anomalii dźwiękowych ułatwia pracownikom zaplanowanie naprawy zanim dojdzie do zerwania wału. Wczesna i trafna identyfikacja usterek chroni warsztat przed trudnymi w skutkach przestojami produkcyjnymi i pozwala zachować spójność obróbki drewna.
Kategorie artykułów
Polecane artykuły

Czego rodzice uczą się na szkoleniach o emocjach, granicach i codziennych reakcjach dziecka

Licencja na przewóz odpadów a nowe technologie w transporcie

Co przygotować przed pierwszą rozmową o błędzie medycznym, żeby prawnik mógł realnie ocenić sprawę
